

商鋪名稱:無錫翰森科技有限公司
聯(lián)系人:夏小龍(先生)
聯(lián)系手機(jī):
固定電話:
企業(yè)郵箱:sales_hanson@163.com
聯(lián)系地址:無錫金城東路299號
郵編:214000
聯(lián)系我時,請說是在五金機(jī)電網(wǎng)上看到的,謝謝!
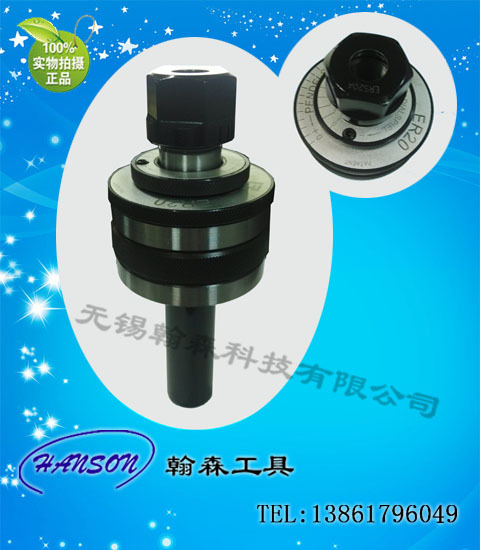
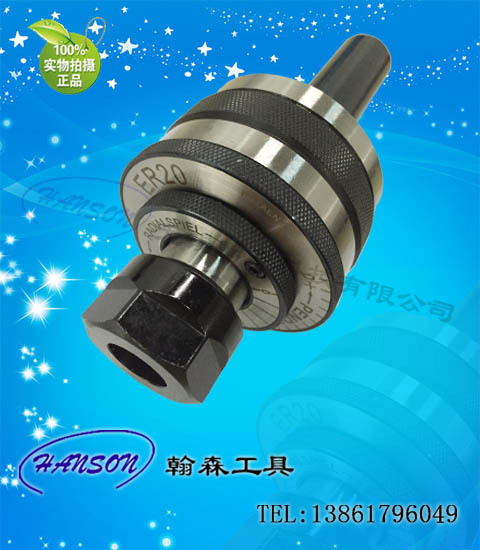
浮動鉸刀柄 浮動鉸刀ER夾頭用刀柄 高精度鉸孔神器浮動夾頭
全球領(lǐng)先創(chuàng)新型 — 超精密浮動夾座鉸孔 浮動鉸刀柄,可實(shí)現(xiàn)自動定心,保證被加工孔的質(zhì)量和精度。浮動鉸刀柄的使用能有效減少累計誤差、消除機(jī)床主軸旋轉(zhuǎn)的徑向跳動,使鉸刀中心在整個鉸削加工過程中始終與被加工孔中心保持一致,使加工過程更加平穩(wěn),從而提高鉸孔加工精度、延長鉸刀使用壽命,同時節(jié)約校準(zhǔn)、換刀等輔助工時,提高了生產(chǎn)效率,極大的節(jié)約了生產(chǎn)成本。
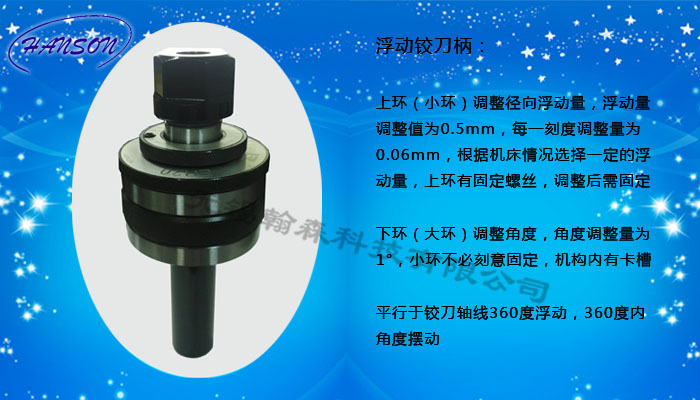
浮動鉸刀柄 精密鉸孔機(jī)床夾頭浮動刀柄 ER夾頭精準(zhǔn)鉸孔
浮動鉸刀柄可實(shí)現(xiàn)自動定心,保證被加工孔的質(zhì)量和精度。浮動鉸刀柄的使用能有效減少累計誤差、消除機(jī)床主軸旋轉(zhuǎn)的徑向跳動,使鉸刀中心在整個鉸削加工過程中始終與被加工孔中心保持一致,使加工過程更加平穩(wěn),從而提高鉸孔加工精度、延長鉸刀使用壽命,同時節(jié)約校準(zhǔn)、換刀等輔助工時,提高了生產(chǎn)效率,極大的節(jié)約了生產(chǎn)成本。
我司所生產(chǎn)的浮動刀柄系列產(chǎn)品,與國內(nèi)外各個品牌的同類產(chǎn)品相比,重復(fù)使用精度高,穩(wěn)定性好,價格優(yōu)惠,擁有極高的性價比。經(jīng)客戶使用驗(yàn)證,加工精度和使用壽命與國外知名品牌同類產(chǎn)品一致。
工藝性分析
一、傳統(tǒng)鉸孔工藝,機(jī)床主軸與鉸刀屬剛性連接,累積誤差大,鉸刀切削刃與主軸的同軸度誤差不可避免,加工過程中在主軸旋轉(zhuǎn)離心力作用下,必然產(chǎn)生諸多不良后果;
1、鉸刀切削刃實(shí)際旋轉(zhuǎn)軌跡大于鉸刀直徑,且無法控制,因此被加工的孔實(shí)際尺寸偏大且無規(guī)律;
2、隨著進(jìn)刀,鉸刀逐漸深入孔內(nèi),鉸刀與主軸的同軸度誤差、旋轉(zhuǎn)離心力被工件孔徑束縛,自由度成正比例減小,因而被鉸的孔徑逐漸縮小,形成俗稱的“喇叭刀”。
3、在同軸度誤差與旋轉(zhuǎn)離心力共同作用下,鉸刀相當(dāng)于車刀、鏜刀等點(diǎn)位接觸切削刀具,只有凸出在旋轉(zhuǎn)軌跡圓上的少數(shù)刀刃參與切削作業(yè),其余刀刃則切削不到孔壁。這必然產(chǎn)生振動,使鉸刀的壽命周期相應(yīng)縮短。
4、由于剛性連接的累積誤差、旋轉(zhuǎn)離心力、部分刀刃切削產(chǎn)生的振動等、諸多不良因素共同作用,因此被鉸孔徑尺寸精度、形位公差與粗糙度均達(dá)不到理想效果。
二、使用“浮動鉸刀柄”的鉸孔工藝,“浮動鉸刀柄”內(nèi)部的特殊結(jié)構(gòu)可實(shí)現(xiàn)連續(xù)的軸向偏轉(zhuǎn)和徑向平移,使被夾持鉸刀中心始終能圍繞機(jī)床主軸中心,在其垂直平面內(nèi)360度輕松浮動,有效彌補(bǔ)了鉸刀中心與被加工孔中心的偏差、消除了因機(jī)床主軸旋轉(zhuǎn)產(chǎn)生的徑向跳動,使鉸刀中心的整個鉸削加工過程中始終與被加工孔中心保持一致;
1、能使所夾持鉸刀自動找正被加工孔的中心,自動調(diào)節(jié)主軸、保證鉸刀中心線與被加工孔的中心線平行;
2、機(jī)床主軸通過浮動鉸刀柄,將力矩柔性地傳遞給旋轉(zhuǎn)的鉸刀;
a、鉸刀在整個鉸孔加工過程中柔性、平穩(wěn)、均勻地完成鉸削任務(wù),使被鉸孔徑圓度、圓柱度達(dá)0.002mm,粗糙度達(dá) Ra0.2um
b、主軸和被夾持鉸刀中心在設(shè)定的浮動范圍內(nèi)始終與被加工孔中心保持重合,鉸刀全部刀刃切削且無振動,這使得鉸刀使用壽命至少可延長5倍以上;
c、加工較深孔時,在鉸刀不磨損的狀況下連續(xù)鉸削,所有被加工孔的圓度、圓柱度、粗糙度達(dá)到珩磨、研磨的高精度水平,并能保持很高的一致性,達(dá)到了超精密加工的水準(zhǔn),免去了珩磨工序、提高了生產(chǎn)效率,減少了固定資產(chǎn)投入。
3、縮減了換刀、對刀等輔助工時。
4、減小對機(jī)床精度的高要求,普通車床、鉆床等也能加工出高精度孔的產(chǎn)品。
使用機(jī)床
車床、銑床、加工中心、鉆床、專機(jī)等
浮動鉸刀柄可調(diào)浮動范圍
|
徑向間隙RADIALSPIEL(max mm) |
擺動角度范圍PENDELSPIEL(max°) |
|
1.5 |
1° |

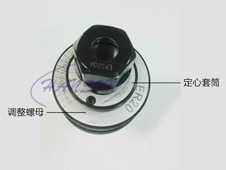
1、定心套筒完全旋緊時,徑向鎖緊,無浮動間隙。定心套筒盤面刻度每轉(zhuǎn)過一格,徑向浮動距離增加0.125mm,最大徑向間隙為1.5mm。
2、調(diào)整螺母完全旋緊時,無擺動角度。調(diào)整螺母盤面刻度每轉(zhuǎn)過一格,擺動角度增加4′,最大擺動角度為1°。
鉸孔加工時可能存在的偏差狀態(tài)
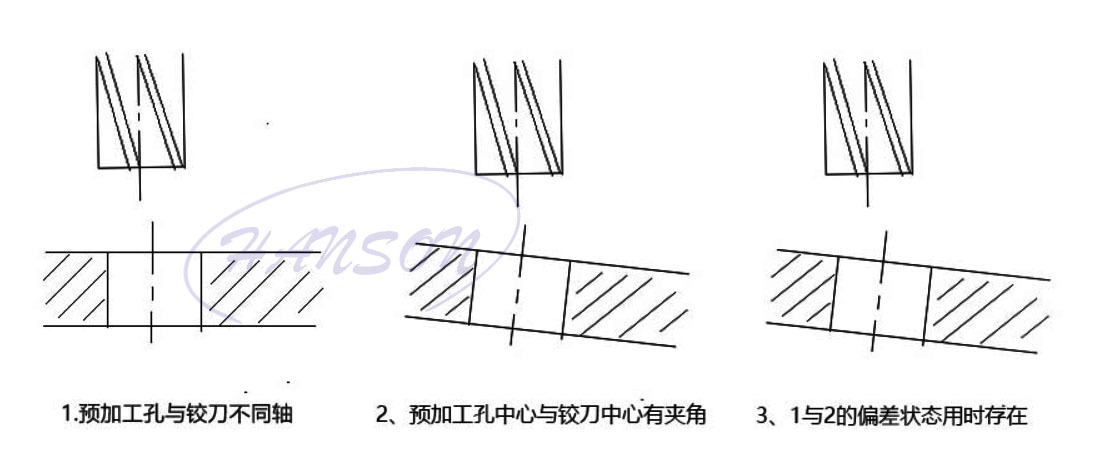
消除以上偏差的操作步驟:
1、單獨(dú)徑向偏差補(bǔ)償操作:
擰緊調(diào)整螺母,然后慢慢往回轉(zhuǎn),再擰緊定心套筒也慢慢往回轉(zhuǎn),直到完全消除刀具主軸和預(yù)加工孔中心的不同軸誤差。
2、同時糾正徑向偏差和角度偏差的操作:
調(diào)整螺母和定心套筒向右旋轉(zhuǎn)至旋緊,然后向左轉(zhuǎn)動調(diào)整螺母,校準(zhǔn)角度誤差;同時向左旋轉(zhuǎn)定心套筒校準(zhǔn)徑向誤差。
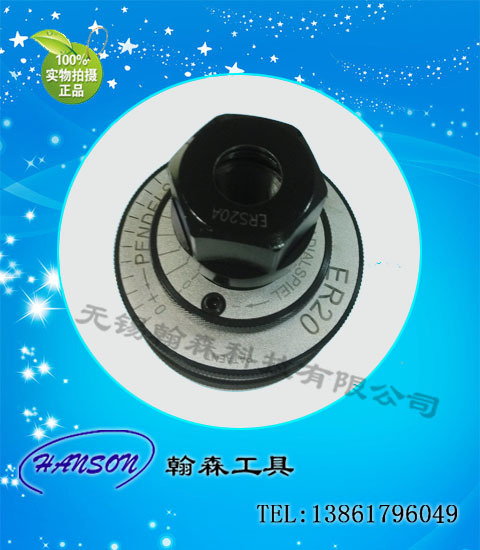

浮動鉸刀柄 浮動鉸刀ER夾頭用刀柄 高精度鉸孔神器浮動夾頭

